在皮革加工设备制造领域,结构材料的强度、刚性与耐腐蚀性直接影响设备的稳定性与使用寿命。C型钢作为一种高效经济的冷弯型钢,凭借其独特的截面力学性能和灵活的加工适应性,正日益成为皮革加工设备框架、支撑结构与传动部件中的关键材料。
一、C型钢的力学优势与皮革设备的匹配性
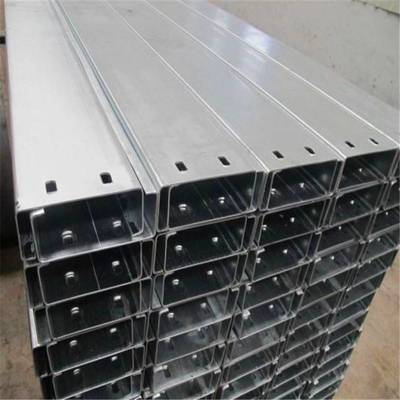
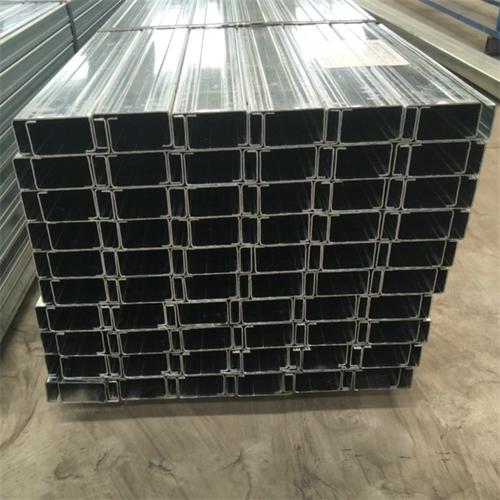
皮革加工设备(如去肉机、剖层机、挤水机、干燥机等)在运行过程中往往承受较大的冲击载荷、持续振动以及湿热腐蚀环境。C型钢由热轧卷板经冷弯成型,截面呈“C”字形,其腹板与翼缘的合理比例提供了优异的抗弯与抗扭刚度。与角钢或平板焊接结构相比,同等重量下C型钢的惯性矩更高,可有效减少设备机架的变形量。例如在剖层机的主传动支架中,采用截面高度120–160mm的C型钢替代传统槽钢,能在保证刚度的同时降低整机自重约10%–15%,便于设备布置与运输。
二、皮革加工环境对C型钢表面处理的要求
皮革加工多涉及脱毛、浸灰、鞣制等湿态工序,车间环境中存在水汽、酸碱雾及硫化物,对金属件腐蚀性较强。普通黑退C型钢若未经处理,易在数月内出现锈蚀,进而影响设备精度与皮革品质。因此,用于皮革设备机架、防护罩支架及传送带支撑的C型钢,常见表面处理方式包括:
- 热镀锌:锌层厚度60–120μm,适用于高湿度酸雾环境下的干燥机与挤水机机架;
- 喷塑(环氧聚酯粉末):涂层厚度80–120μm,耐磨且色泽可定制,多用于外露支撑与操作平台;
- 不锈钢复合C型钢或铝合金C型钢:用于与皮革直接接触的导辊支架、托架等部位,避免锈斑污染皮面。
建议设备制造商根据工序段的腐蚀等级选用表面处理等级:湿态工序区采用热镀锌或喷塑处理;干燥与成品整理区可采用镀锌板冷弯C型钢;对于高档皮革生产线,宜在不锈钢框架中嵌入C型钢加强筋,实现防腐蚀与刚度兼顾。
三、皮革设备中C型钢的典型应用部位
- 机架主梁与横撑。皮革去肉机、磨革机的主动力头常安装于焊接或螺栓连接的C型钢框架上,C型钢的开口方向可朝内或朝外,便于布置管线与调整安装位置。
- 传送带侧板与托架。在皮革挂晾输送线与绷板干燥机中,C型钢用作传送链条的轨道支撑与皮带托架,其内壁平滑,便于安装耐磨条。
- 防护罩与检修门骨架。C型钢小型规格(如高度50–80mm)可焊成轻质框架,外覆不锈钢板或透明PVC板,实现设备的安全防护与可视化管理。
- 液压与气动元件安装支架。利用C型钢翼缘上的预制孔或现场打孔,可方便固定气缸座、液压阀块与传感器支架,提升设备模块化程度。
四、设计选型与加工注意事项
在皮革设备设计中选用C型钢时,需注意以下几点:
- 截面尺寸与厚度匹配。设备主承重梁建议采用腹板高度≥120mm、翼缘宽度≥50mm、板厚≥3.0mm的C型钢;次要支撑可采用80×40×2.5mm规格。具体需按载荷计算校核。
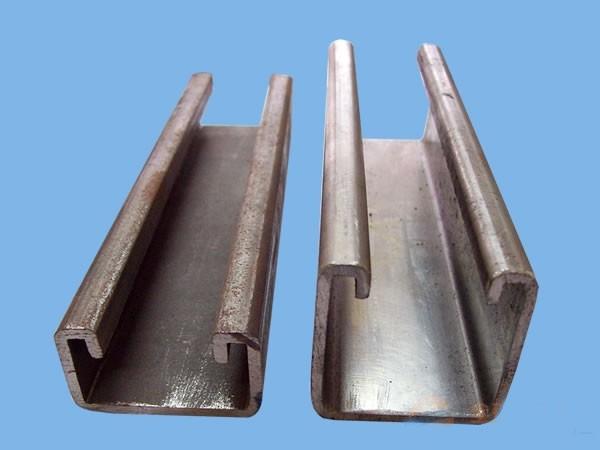
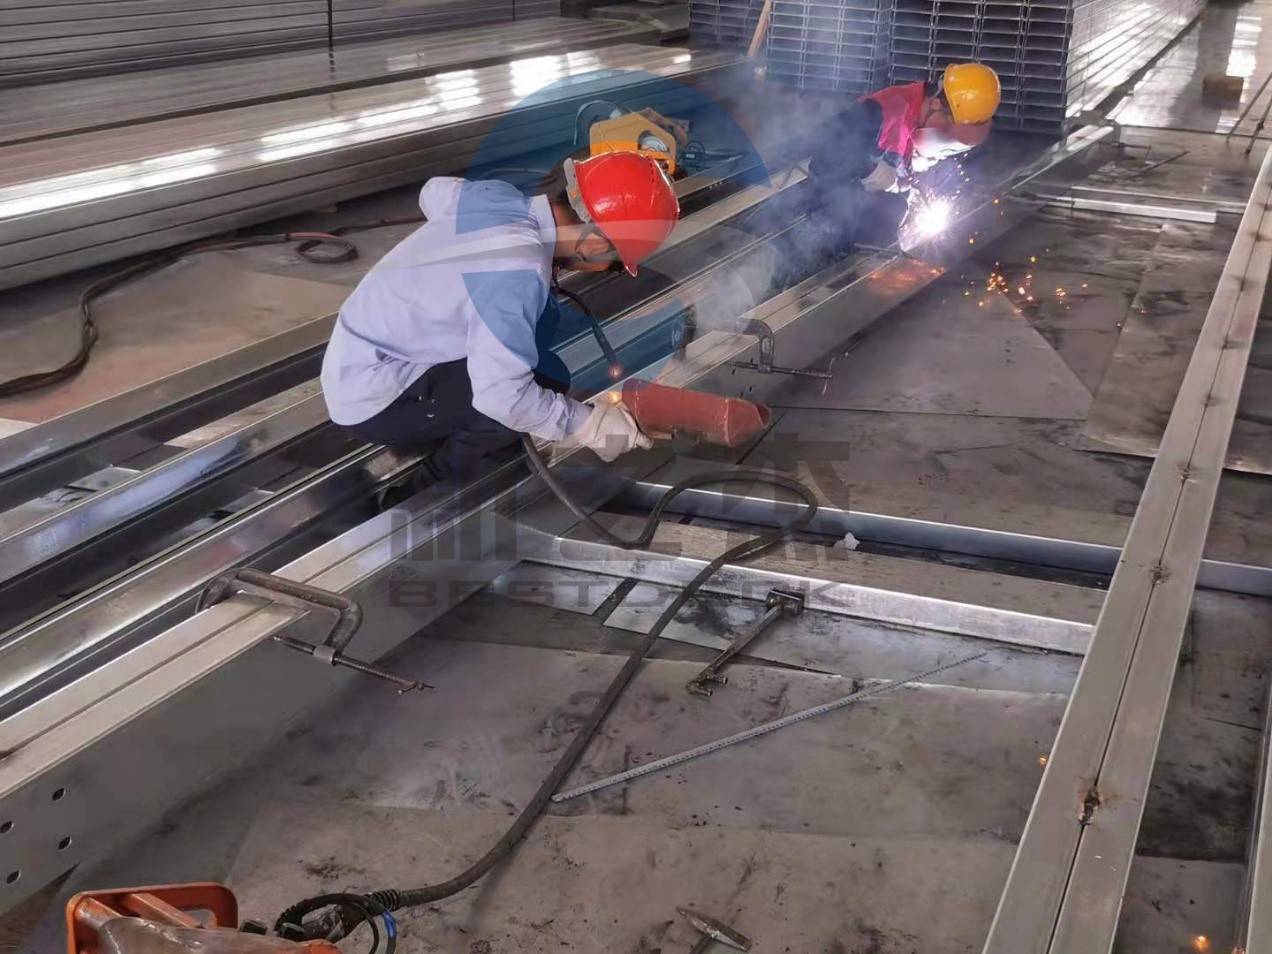
- 连接方式。C型钢框架宜采用螺栓连接配合连接件(如角码、C型钢专用连接件),减少焊接热变形对设备精度的影响;对于需要现场安装的大型设备,可优先选用带齿形翼缘的C型钢,提高连接抗滑移能力。
- 开孔与切口处理。切口与钻孔部位应及时补涂防锈漆或锌喷剂,避免成为腐蚀起始点。
- 直线度与扭曲控制。冷弯C型钢在纵向可能存在轻微弯扭,用于精密导辊支架时需进行矫直或选用高精度冷弯型钢,确保安装后平行度满足皮革传输要求。
五、市场供应与质量控制要点
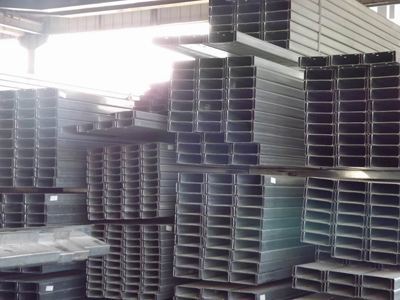
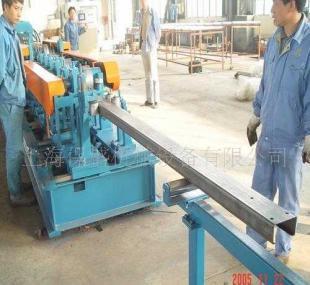
目前市场上C型钢产品按材质可分为Q235B碳素结构钢、Q355B低合金高强度钢及镀锌卷板冷弯C型钢。采购用于皮革设备时,应要求供应商提供材质证明与力学性能报告,重点检查翼缘与腹板交界处的圆角是否均匀、表面有无裂纹与明显褶皱。对于热镀锌C型钢,需核对锌层附着力与厚度一致性,避免因局部漏镀导致早期锈蚀。建议与具备冷弯型钢辊压生产线的厂家合作,根据设备图纸定制定尺长度与冲孔位置,减少现场加工环节,提高生产效率与结构一致性。
综上,C型钢以其可计算选型、易加工连接、表面处理方式多样等优势,为皮革加工设备提供了兼顾刚度、耐久性与经济性的结构方案。合理选用与规范加工C型钢,有助于提升皮革机械的整机品质与运行可靠性。